
Bauteile aus dem Laser-Pulverbett: Studien für Industriekunden
Geometrie, Werkstoff und Festigkeit geprüft
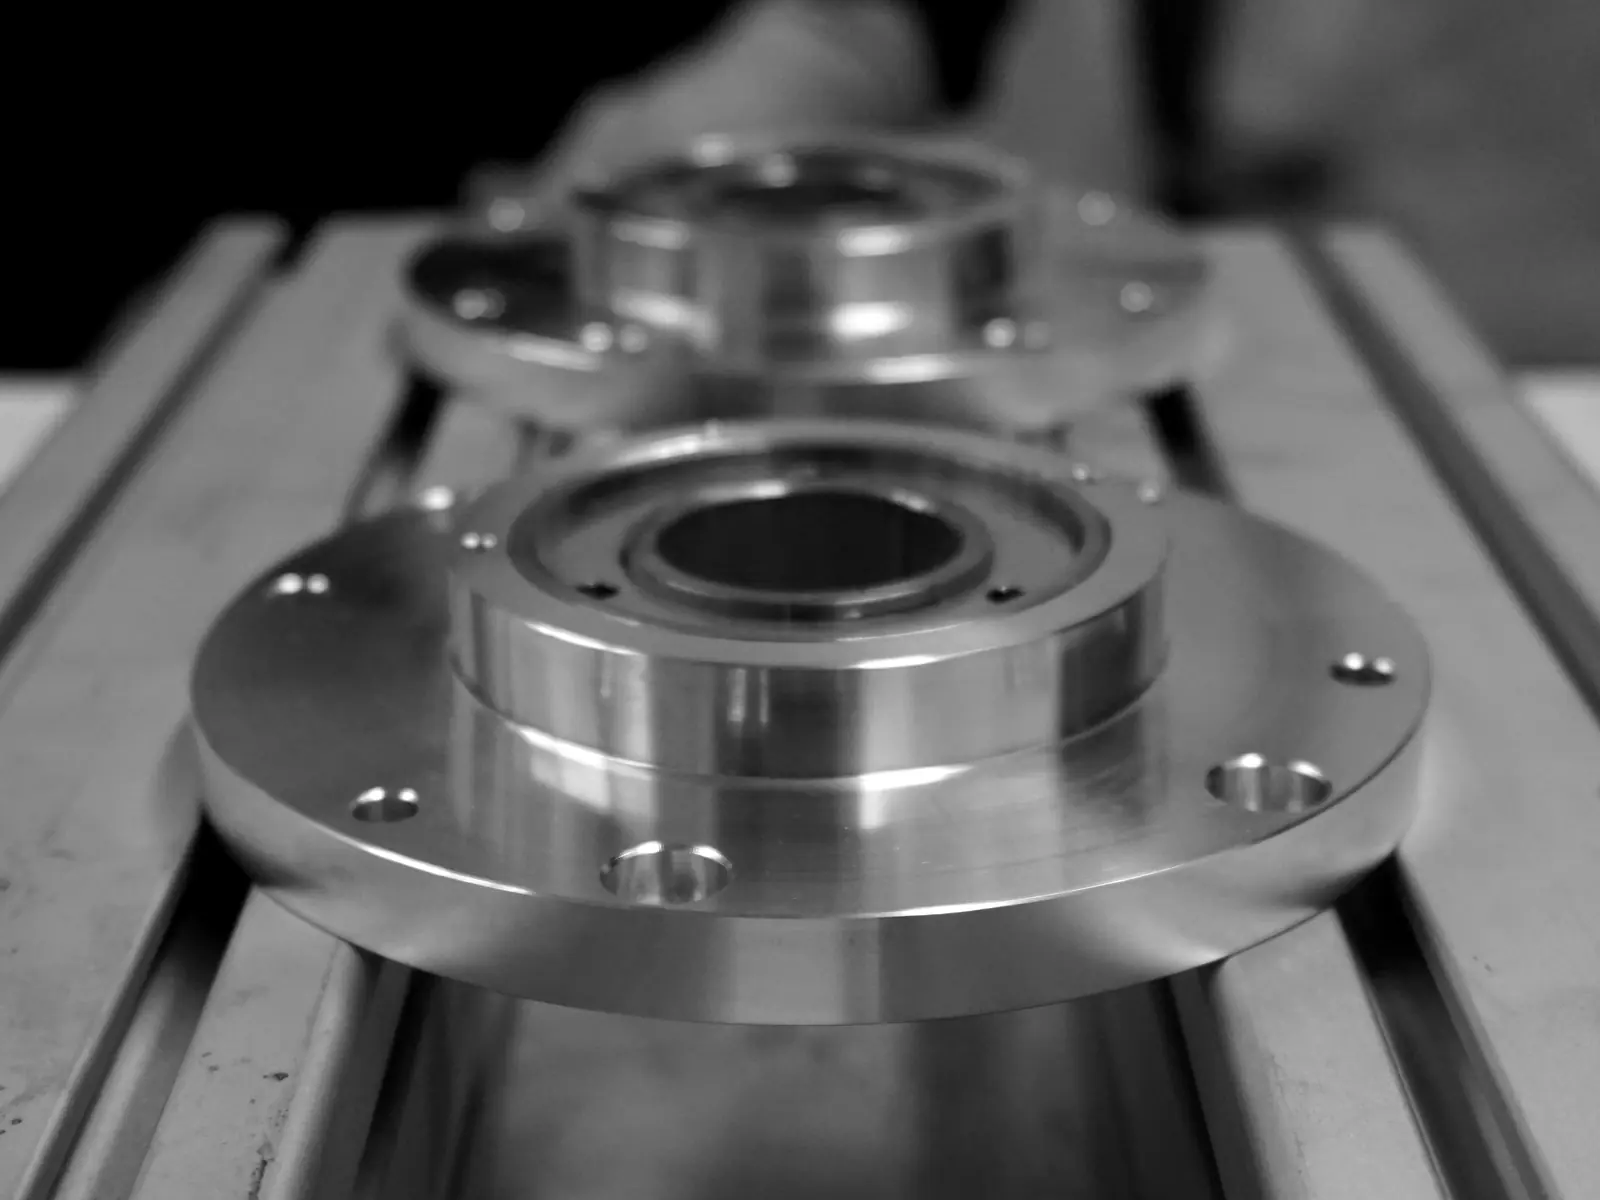
Projekt auf einen Blick
| Projektart: | Engineering |
|---|---|
| Verfahren: | selektives Laserschmelzen (SLM) im Pulverbett |
| Kunden: | Antriebsspezialist und Dichtungshersteller |
| Leistung: | Kurzstudien, Bauteiladaption, Werkstoffwahl, Zugproben |
| Anforderung: | Oberflächenqualität bis Rz 16 µm |
| Umgesetzt durch: | Unternehmensgruppe pyropower |
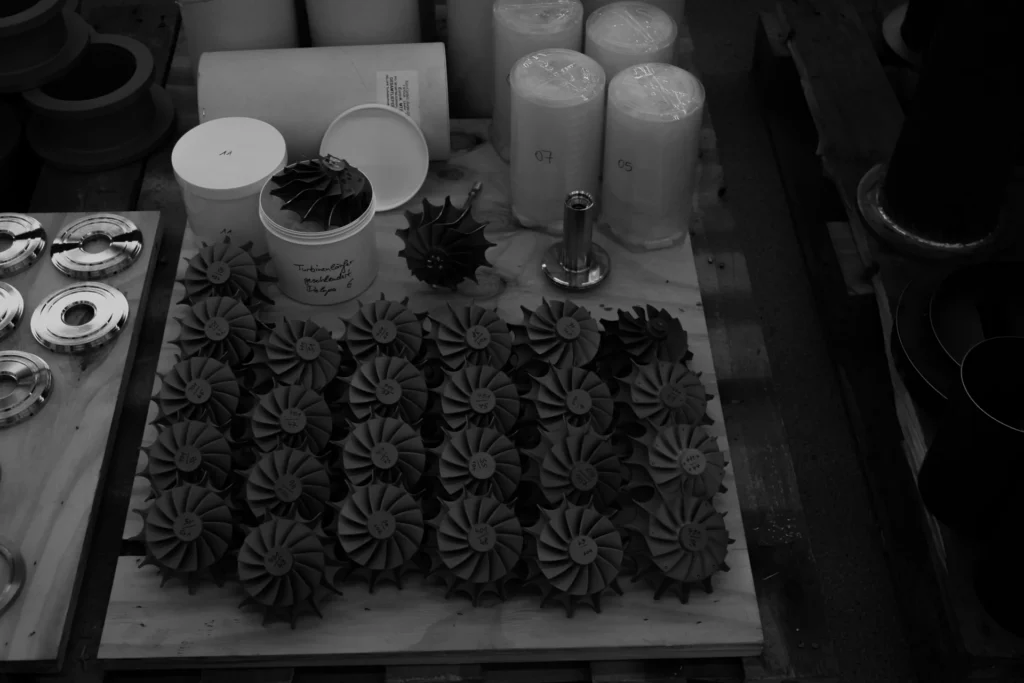
Vom Bauteil zur druckbaren Geometrie
Ausgangslage
Zwei Industriekunden, ein Antriebsspezialist und ein Dichtungshersteller, wollten wissen, ob sich ihre Bauteile im Laser-Pulverbett fertigen lassen. Dafür müssen Geometrie und Werkstoff oft angepasst werden, etwa wegen Stützstrukturen, Wandstärken oder Wärmeverzug.
Umsetzung
Dazu entstanden Kurzstudien. Die Geometrie der Bauteile wurde für den Druck adaptiert, passende Werkstoffe ausgewählt und die Festigkeit mit Zugproben geprüft. Für einen der Kunden war eine Oberflächenqualität von Rz 16 µm gefordert.
Ergebnis
Beide Kunden erhielten eine Bewertung, ob und unter welchen Bedingungen ihre Bauteile additiv gefertigt werden können.
Erfahrung für die Turbine
Das Wissen aus solchen Studien floss in die Arbeit an additiv gefertigten Komponenten für Gasturbinen ein.
[ Wissen ]
Laser-Pulverbett-Schmelzen: Prozess, Stützstrukturen, Oberflächen
- Normbezeichnung: PBF-LB/M nach ISO/ASTM 52900, bekannt auch als SLM
- Schichtdicke: typischerweise 20 bis 60 µm
- Volumenenergiedichte: Laserleistung geteilt durch Scangeschwindigkeit, Spurabstand und Schichtdicke
- Überhänge: flacher als etwa 45° zur Bauplatte brauchen Stützstrukturen
Beim Laser-Pulverbett-Schmelzen wird Metallpulver in dünnen Schichten aufgetragen und von einem Laser entlang der Bauteilkontur aufgeschmolzen. Schicht für Schicht entsteht so ein dichtes Bauteil. Wichtigste Stellgröße ist die Volumenenergiedichte: Ist sie zu niedrig, bleiben Bindefehler zwischen den Schichten, ist sie zu hoch, entstehen Poren durch verdampfendes Metall im sogenannten Keyhole-Modus.
Weil jede Schicht schnell aufschmilzt und wieder erstarrt, bauen sich Eigenspannungen auf. Sie können das Bauteil verziehen oder von der Bauplatte lösen. Stützstrukturen leiten Wärme ab und halten Überhänge, müssen aber später entfernt werden. Die Konstruktion wird deshalb an das Verfahren angepasst, etwa durch selbsttragende Winkel, angepasste Wandstärken und eine günstige Bauraumorientierung.
Die Oberfläche eines gedruckten Bauteils ist durch anhaftende Pulverpartikel und die Schichtstruktur deutlich rauer als eine gefräste. Enge Anforderungen an die Rauheit erfordern deshalb meist eine Nachbearbeitung. Auch die Festigkeit kann von der Baurichtung abhängen, weshalb Zugproben in verschiedenen Orientierungen zur Bewertung gehören.
[ Technologie ]
Engineering und Konzepte
Von der Vorprojektphase über Konzept und Wirtschaftlichkeit bis zum Detailengineering: Wir planen Energieanlagen für Reststoffe, Prozesswärme und Wärmenetze.
[ Referenzen ]
Neueste Projekte
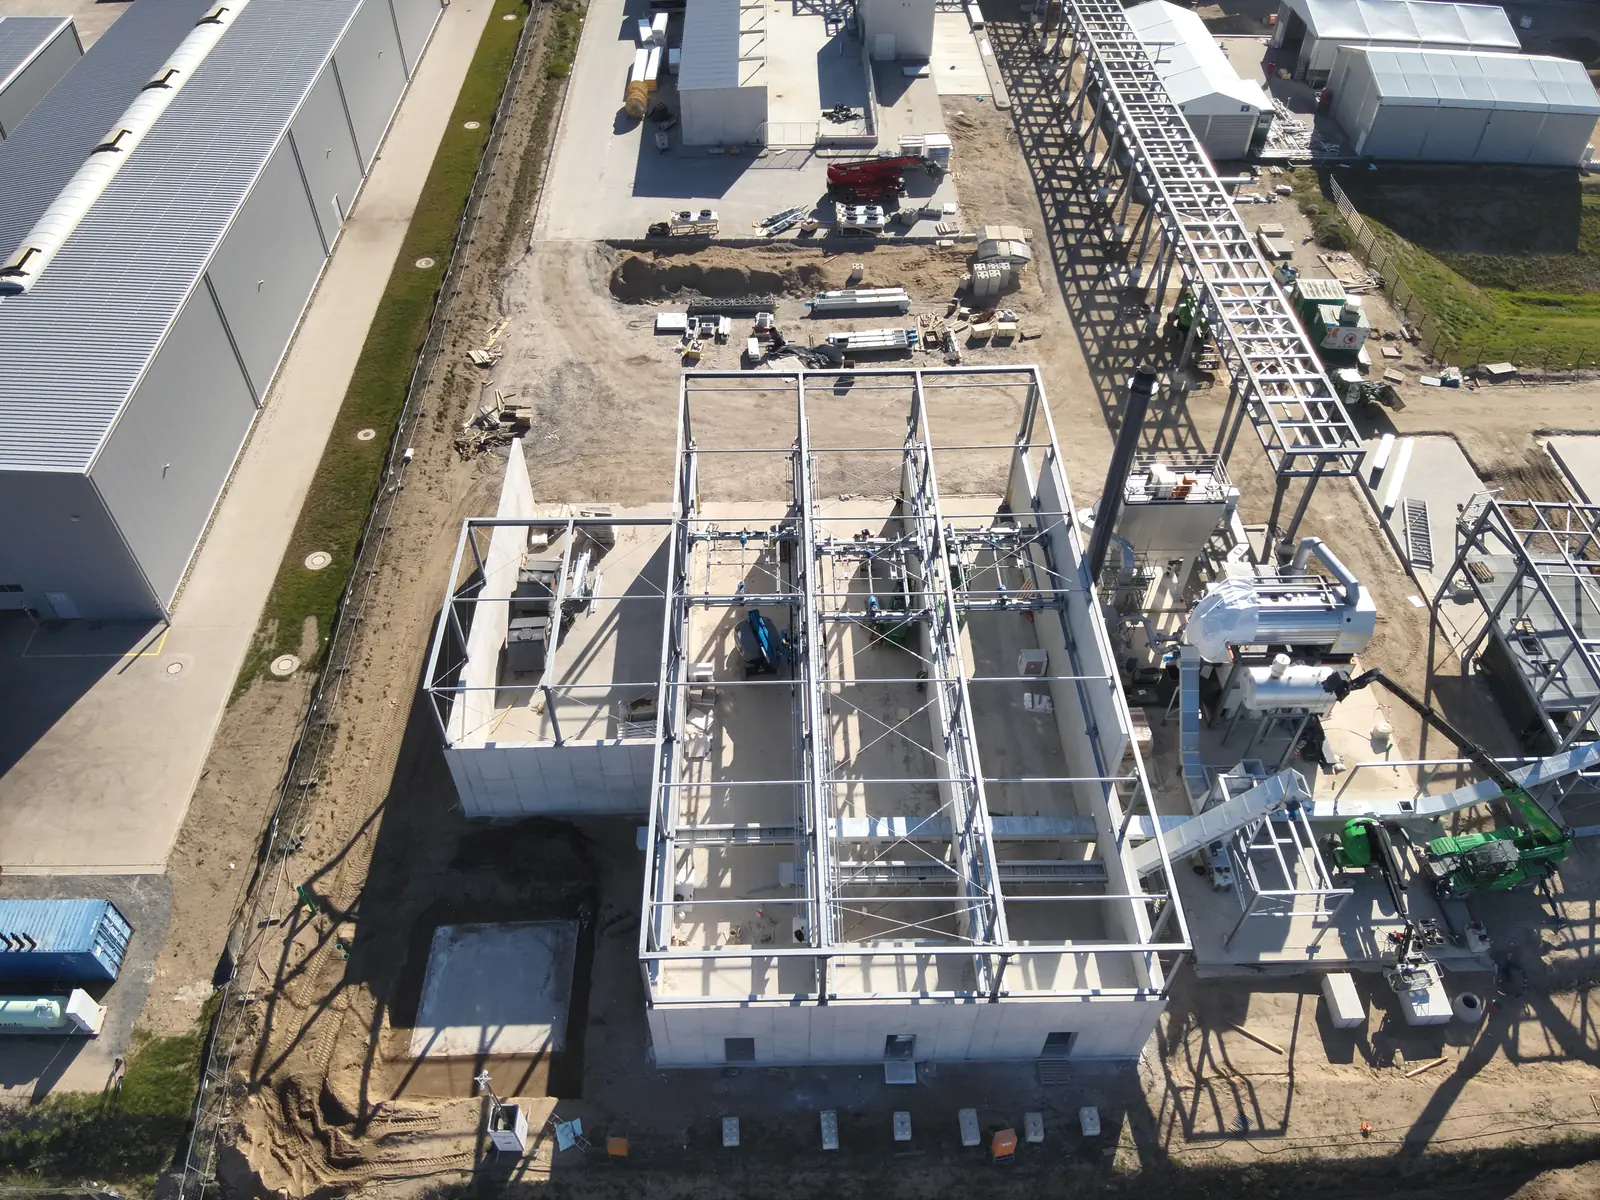
Drei Pyro-ClinX für die Chemieindustrie in Mecklenburg-Vorpommern
Drei Pyro-ClinX 150 versorgen einen Standort der Chemieindustrie in Mecklenburg-Vorpommern mit Strom und Wärme und erzeugen Pflanzenkohle aus Restholz aus dem direkten Umkreis.

PyroPark Forst
Mit dem PyroPark Forst entsteht in der Lausitz ein integrierter Energiestandort, der holzige Reststoffe in Strom, nutzbare Wärme, Pflanzenkohle und zertifizierte CO₂-Entnahme überführt.

ClinX Heat Nachverstromung einer Pyrolyseanlage in Darmstadt
Nachverstromung einer Pyrolyseanlage: In Darmstadt erzeugt ClinX Heat 150 aus dem heißen Rauchgas einer Karbonisierungsanlage bis zu 150 kW Strom.
 info@pyro-power.com
 +49 355 866 870 82
 pyropower GmbH