
Additiv gefertigte Komponenten für Gasturbinen
Laser-Pulverbett-Verfahren mit gemeinsamem Lastenheft
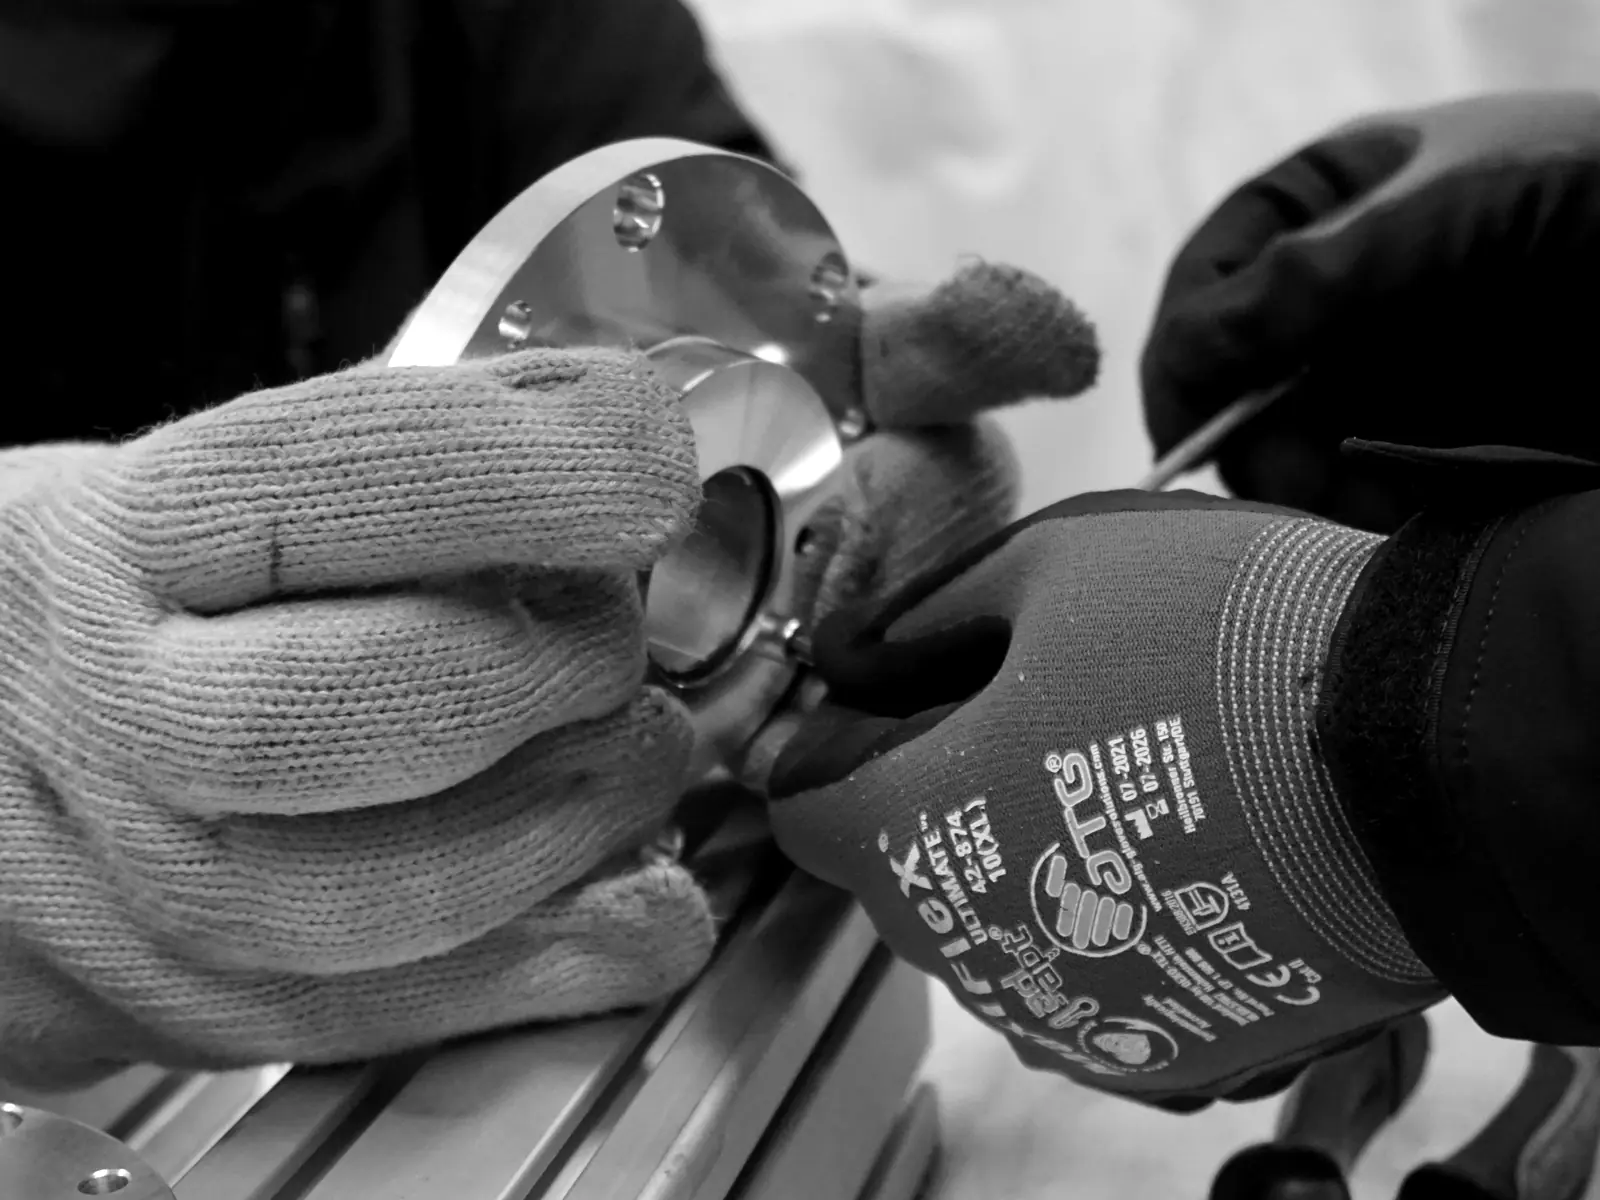
Projekt auf einen Blick
| Projektart: | Forschung und Entwicklung |
|---|---|
| Gegenstand: | laserstrahlgefertigte Komponenten für Gasturbinen |
| Verfahren: | Laser-Pulverbett |
| Partner: | Gasturbinenhersteller und Spezialisten für additive Fertigung |
| Förderung: | dreijähriges Förderprojekt im Rahmen HoMAS |
| Laufzeit: | bis 2022 |
| Umgesetzt durch: | Unternehmensgruppe pyropower |
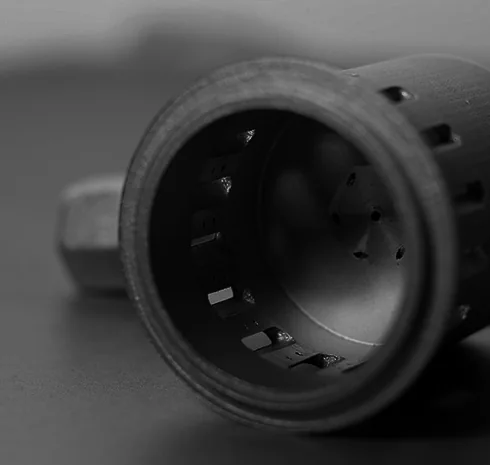
Ein gemeinsames Lastenheft für additiv gefertigte Teile
Ausgangslage
Beim Laser-Pulverbett-Verfahren entsteht ein Bauteil Schicht für Schicht aus Metallpulver. So lassen sich innere Kanäle und feine Strukturen fertigen, die mit klassischen Verfahren kaum möglich sind. Für Gasturbinen ist das bei Kühlung und Gewicht interessant.
Umsetzung
Im Förderprojekt DaNiSh wurden Komponenten für Gasturbinen aus diesem Verfahren entwickelt. Grundlage war ein gemeinsames Lastenheft mit Gasturbinenherstellern, umgesetzt zusammen mit Spezialisten für additive Fertigung.
Ergebnis
Das Projekt lief drei Jahre im Rahmen HoMAS und endete im September 2022 mit dem Abschlussmeeting.
Vom Lastenheft zum Bauteil
Ein gemeinsames Lastenheft legt fest, welche Temperaturen, Drücke, Toleranzen und Oberflächen ein Bauteil erfüllen muss. Für additiv gefertigte Teile kommen Anforderungen an Pulver, Nachbehandlung und Prüfung hinzu, denn Eigenschaften und Fehlerbilder unterscheiden sich von gegossenen oder geschmiedeten Teilen.
[ Wissen ]
Nickelbasis-Superlegierungen in der Heißgaszone
- Gefüge: kubisch-flächenzentrierte γ-Matrix mit kohärenten γ′-Ausscheidungen Ni₃(Al,Ti)
- Einsatz: Brennkammer, Leitschaufeln und Turbinenräder
- Oxidationsschutz: Chrom und Aluminium bilden dichte Oxidschichten
- Additiv: Alloy 625 und 718 gelten als gut verarbeitbar, Legierungen mit hohem γ′-Anteil als rissanfällig
Bauteile in der Heißgaszone einer Gasturbine arbeiten bei Temperaturen, bei denen die meisten Stähle längst versagen würden. Für Brennkammern, Leitschaufeln und Turbinenräder kommen deshalb häufig Nickelbasis-Superlegierungen zum Einsatz. Ihre Festigkeit verdanken sie feinen, kohärenten Ausscheidungen der γ′-Phase Ni₃(Al,Ti) in einer kubisch-flächenzentrierten Nickelmatrix. Diese Teilchen behindern die Bewegung von Versetzungen und machen den Werkstoff auch nahe seiner Einsatzgrenze kriechfest.
Beim Laser-Pulverbett-Verfahren schmilzt ein Laser das Pulver in winzigen Schmelzbädern auf, die mit Abkühlraten in der Größenordnung von 10⁵ bis 10⁶ Kelvin pro Sekunde erstarren. Es entsteht ein sehr feines Gefüge, aber auch hohe Eigenspannungen. Legierungen mit hohem γ′-Anteil neigen dabei zu Heiß- und Erstarrungsrissen. Gut schweißbare Legierungen wie Alloy 625 oder Alloy 718 haben sich deshalb in der additiven Fertigung zuerst durchgesetzt.
Nach dem Druck folgen meist heißisostatisches Pressen, das Restporen schließt, und eine Wärmebehandlung, die das gewünschte Ausscheidungsgefüge einstellt. Erst danach erreichen additiv gefertigte Bauteile Eigenschaften, die mit konventionell hergestellten vergleichbar sind.
[ Technologie ]
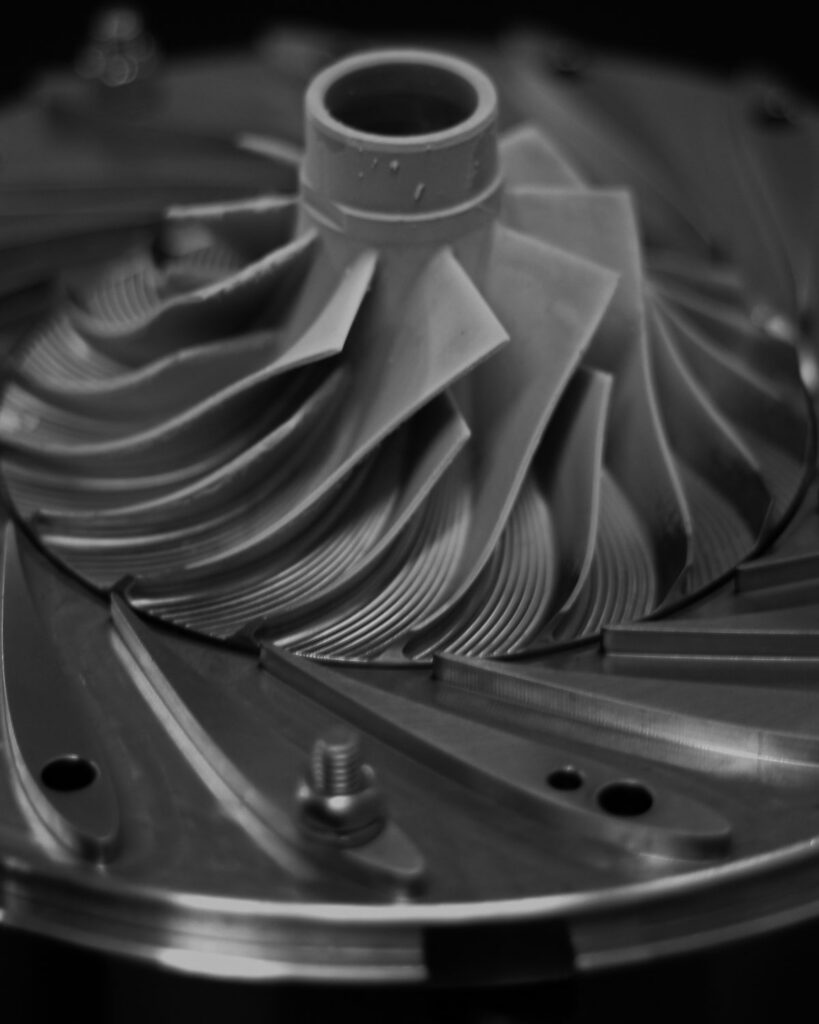
Extern befeuerte Mikrogasturbine
Saubere Luft statt Gas in der Turbine und Luftlager ohne Öl: So arbeitet die Technik, die wir im Unternehmensverbund seit Jahren entwickeln.
[ Referenzen ]
Neueste Projekte
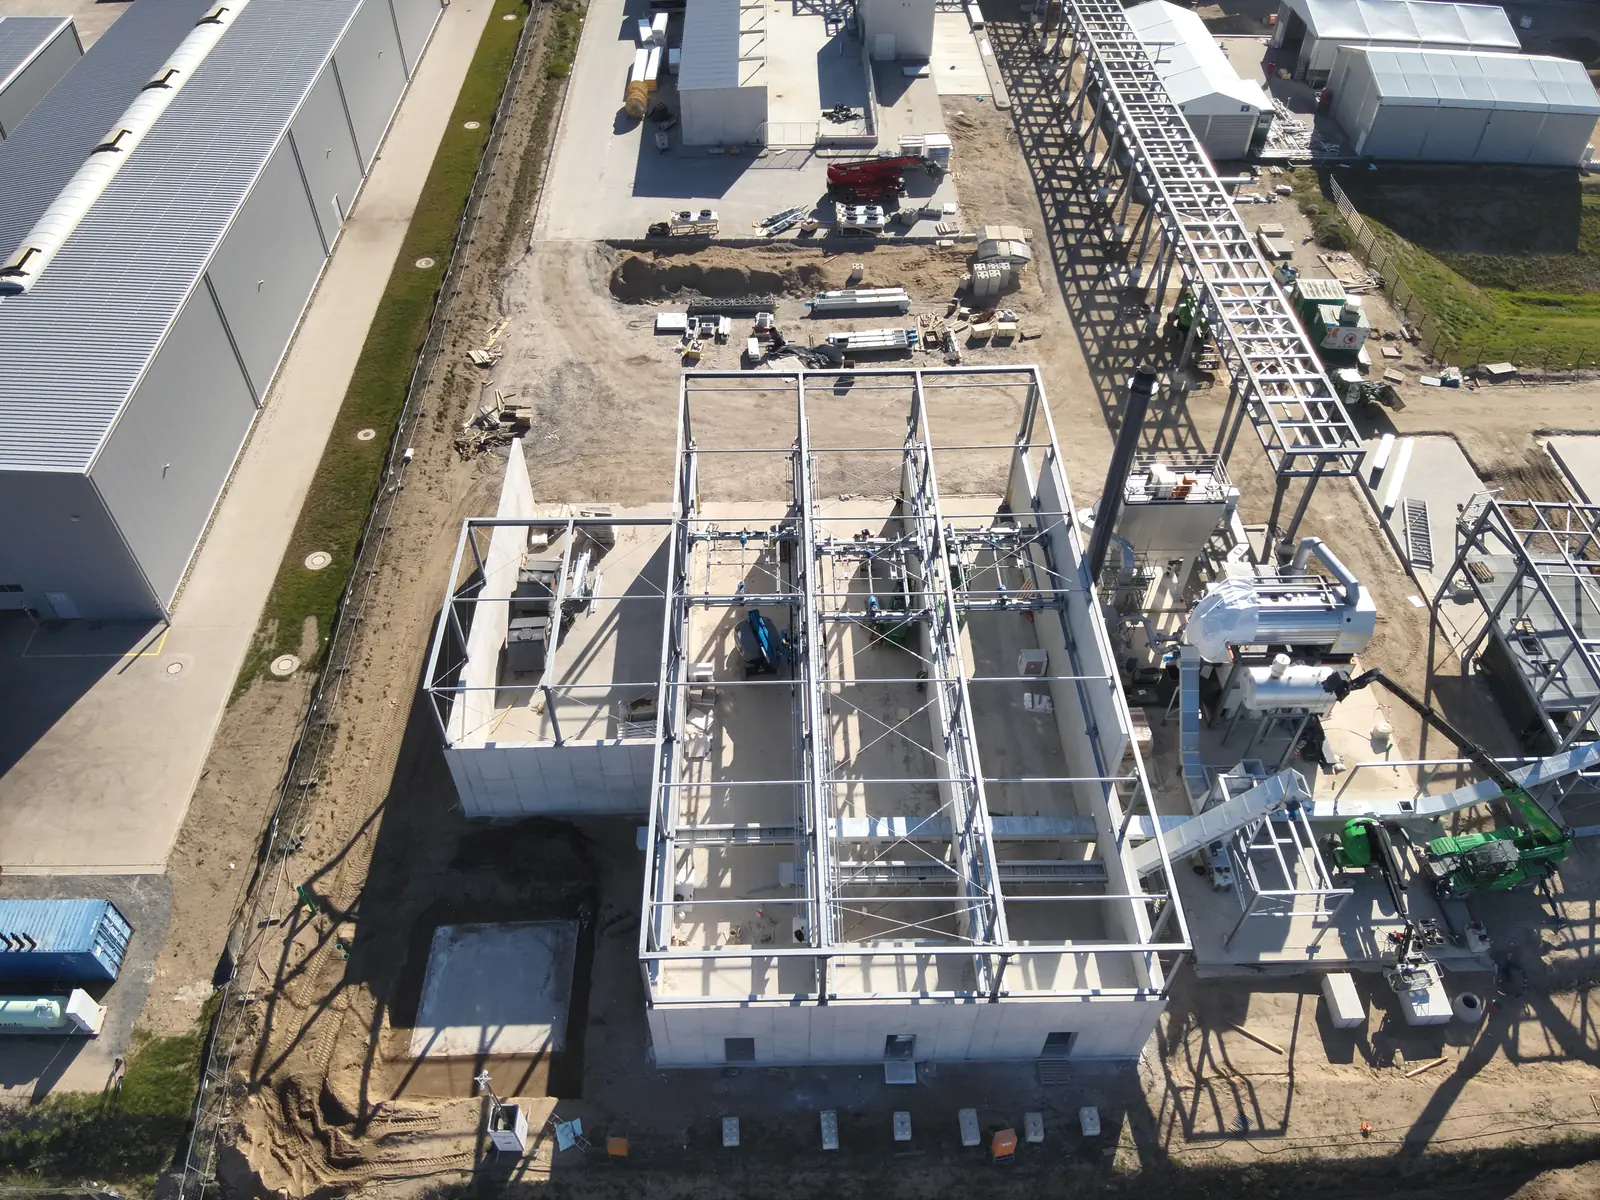
Drei Pyro-ClinX für die Chemieindustrie in Mecklenburg-Vorpommern
Drei Pyro-ClinX 150 versorgen einen Standort der Chemieindustrie in Mecklenburg-Vorpommern mit Strom und Wärme und erzeugen Pflanzenkohle aus Restholz aus dem direkten Umkreis.

PyroPark Forst
Mit dem PyroPark Forst entsteht in der Lausitz ein integrierter Energiestandort, der holzige Reststoffe in Strom, nutzbare Wärme, Pflanzenkohle und zertifizierte CO₂-Entnahme überführt.

ClinX Heat Nachverstromung einer Pyrolyseanlage in Darmstadt
Nachverstromung einer Pyrolyseanlage: In Darmstadt erzeugt ClinX Heat 150 aus dem heißen Rauchgas einer Karbonisierungsanlage bis zu 150 kW Strom.
 info@pyro-power.com
 +49 355 866 870 82
 pyropower GmbH